Produttore di blocchi stampo forgiati su misura | Fornitore di acciaio per stampi 5CrNiMo, H13, D2, 718 | HHF
- HHF
- HENAN
- 45 GIORNI
- 200 pezzi al mese
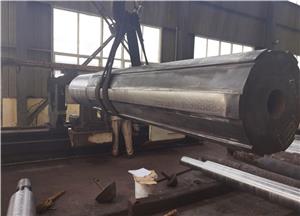
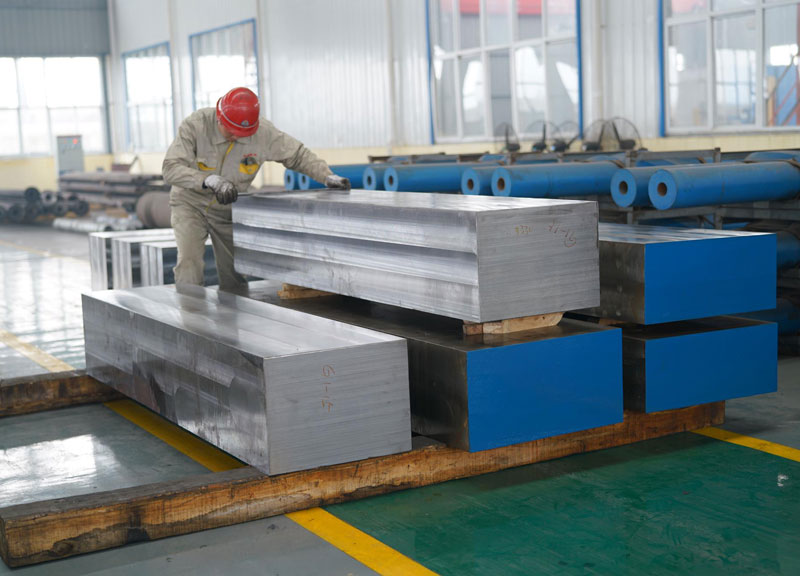
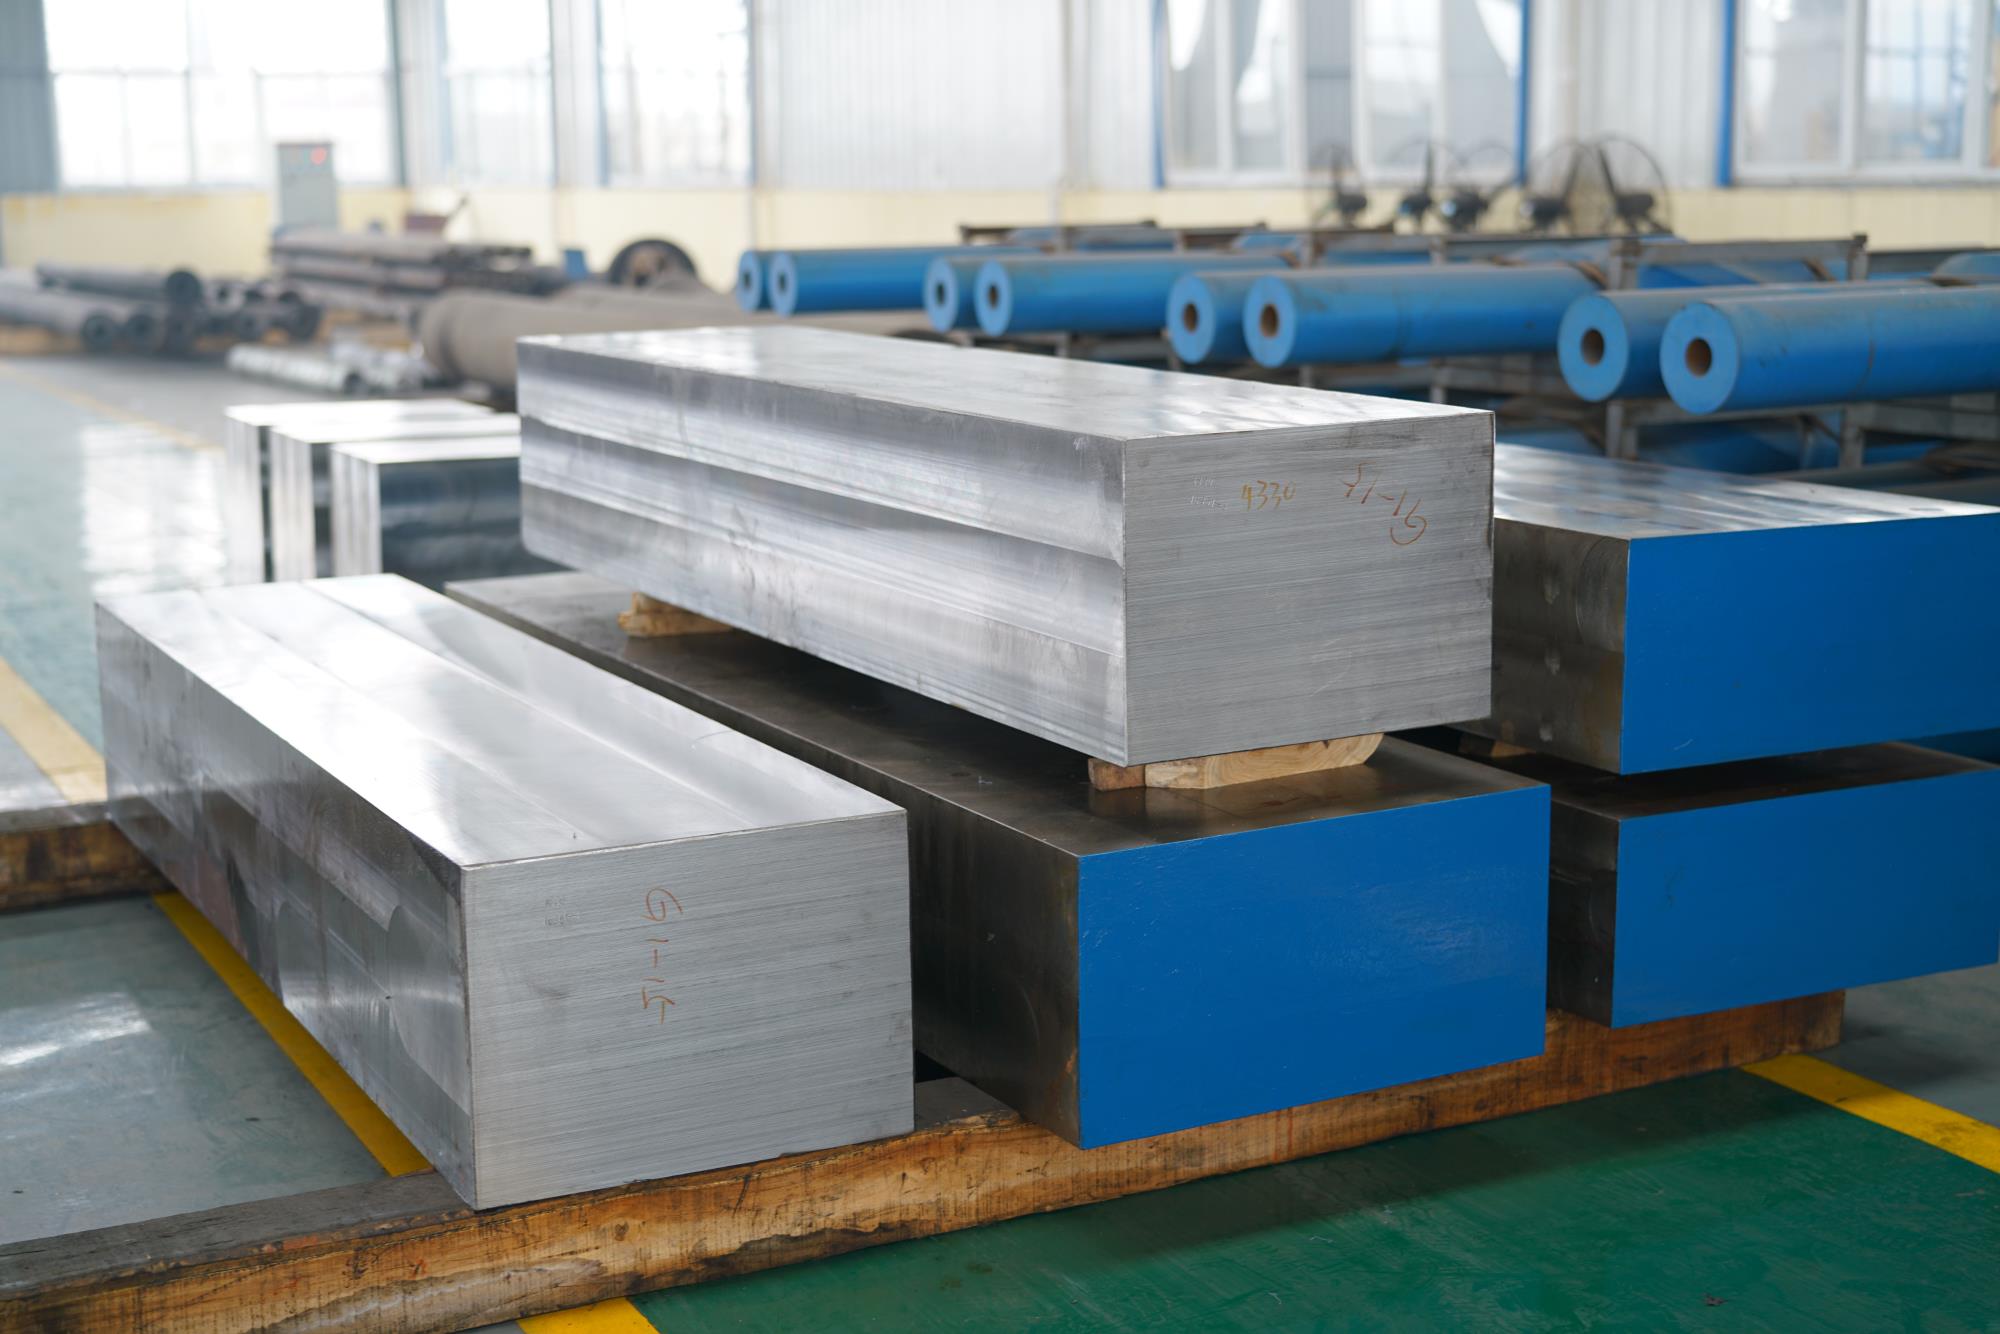
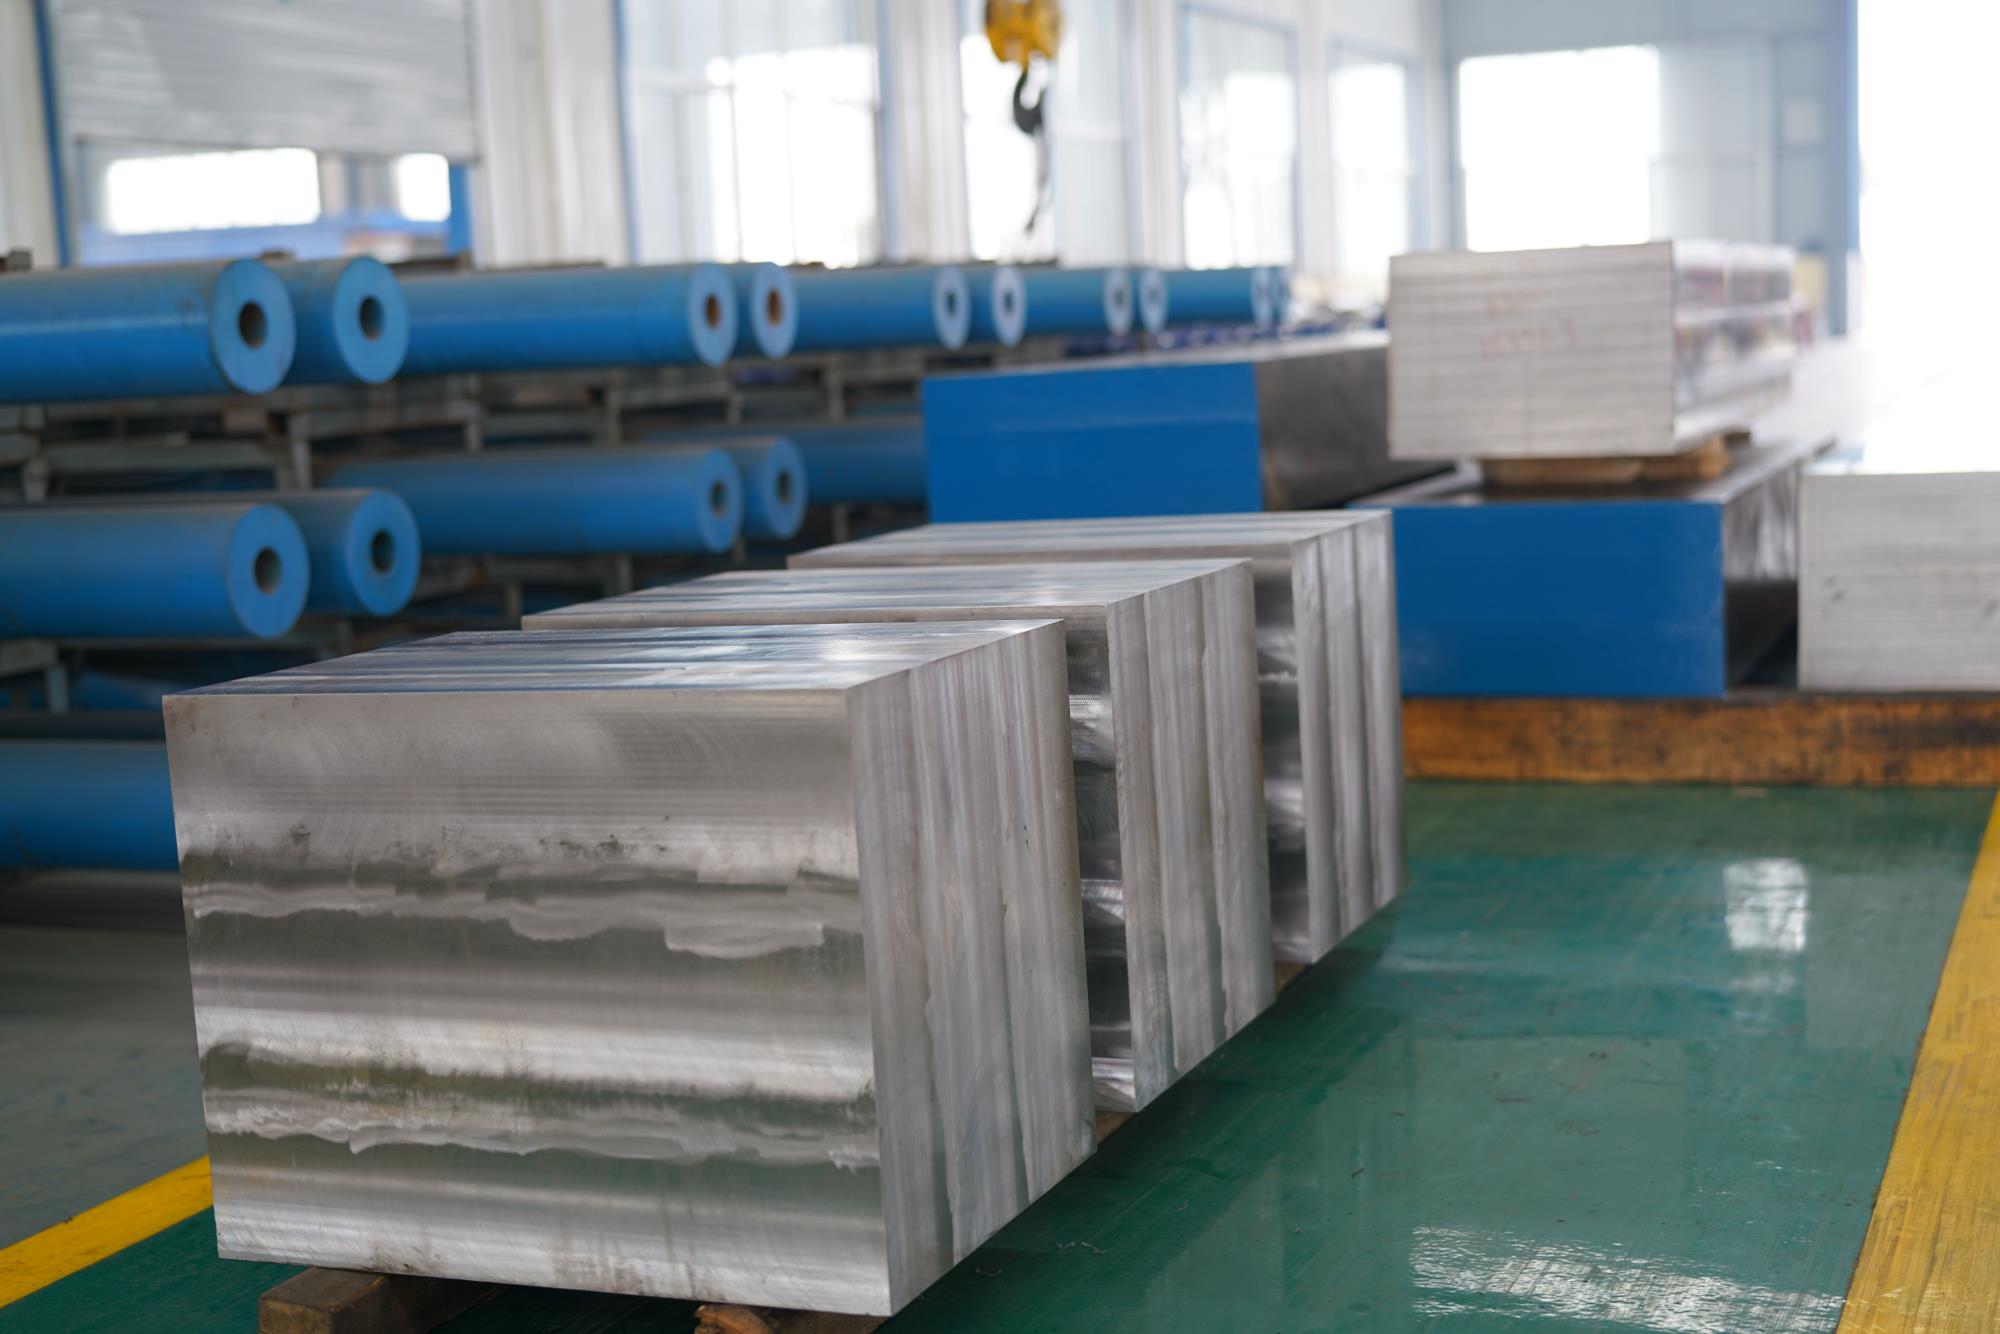
HHF è il fornitore di blocchi e stampi forgiati su misura realizzati in materiali di grado 5CrNiMo, H13, D2, 718 e NAK80 con una capacità di pressatura di 10.000 tonnellate, con test a ultrasuoni GB/T6402-1991, verifica completa in laboratorio interno e utilizzo finale come stampi per pressofusione e forgiatura a caldo.
Produttore di blocchi stampo forgiati su misura | Fornitore di acciaio per stampi 5CrNiMo, H13, D2, 718 | HHF
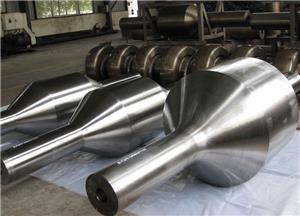
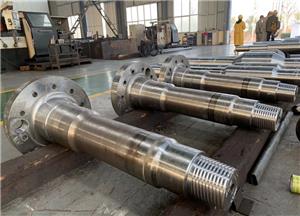
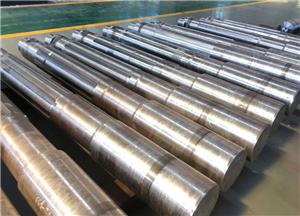
HHF produce blocchi per stampi e acciai per stampi forgiati su misura in gradi quali 5CrNiMo, H13, D2, 718, 4Cr13, 4Cr16Mo e NAK80.
Prodotti su una pressa idraulica da 10.000 tonnellate con specifiche GB/T6402-1991 per i test a ultrasuoni, i blocchi per stampi HHF possono essere utilizzati per la pressofusione, la forgiatura a caldo e le applicazioni di stampaggio di materie plastiche in cui l'integrità interna del materiale e la consistenza della durezza sono di primaria importanza.
Cause del guasto precoce dei blocchi di stampaggio e il metodo di risoluzione del problema tramite HHF
Nella maggior parte dei casi, i problemi con i blocchi stampo non diventano visibili finché il blocco stampo non ha raggiunto un certo livello di produzione. Un blocco in 5CrNMo può essere sottoposto a diverse centinaia di cicli di fusione prima che si manifestino cricche dovute al calore. Potrebbe essere necessario che un blocco H13, lavorato a una temperatura che genera solo stress termico, mostri una porosità interna durante la fase di finitura.
L'analisi dei guasti condotta su un utensile per lavorazioni a caldo evidenzia tre tipi di meccanismi di danneggiamento che portano alla rottura: usura, fatica meccanica e fessurazioni, nonché fatica termica e cricche da calore. L'usura è responsabile di circa il 70% dei casi di rottura, le fessurazioni da fatica meccanica sono la causa principale di circa il 25%, mentre le cricche da calore e la deformazione plastica sono responsabili del restante 3-5%. In molti casi di rottura, ovviamente, il colpevole è il materiale: un indurimento inadeguato del nucleo, che risulta quindi più morbido del dovuto, oppure una forgiatura non corretta che lascia residui di carburi e porosità.
In questa fase, il flusso dei materiali è influenzato principalmente dagli acciai di partenza. Applichiamo un forno elettrico con raffinazione sottovuoto oppure una raffinazione sottovuoto con rifusione elettroslag per ottenere il grado di acciaio desiderato per l'applicazione. I blocchi degli stampi vengono forgiati con la nostra pressa idraulica da 10.000 tonnellate. Un adeguato rapporto di forgiatura porta alla rottura delle reti di carburi e al consolidamento interno.
I componenti cubici vengono sottoposti a esame a ultrasuoni secondo la norma GB/T6402-1991. I difetti di grandi dimensioni non sono tollerati, in quanto non devono superare un diametro di 2 mm (φ). Per quanto riguarda i singoli difetti sparsi, sono imposti limiti rigorosi in termini di numero e dimensioni.
Vantaggi dell'acciaio per blocchi di stampaggio HHF
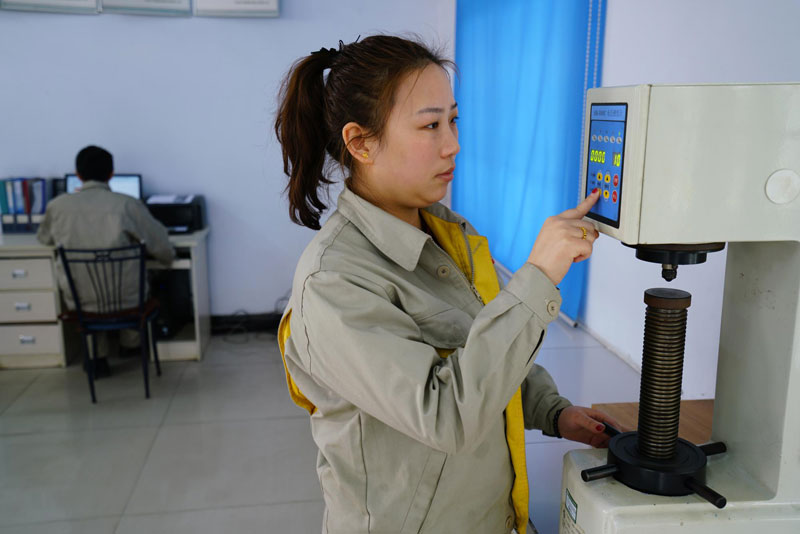
Alcuni aspetti sono semplicemente troppo importanti per essere omessi. Innanzitutto, il controllo della forgiatura tramite rapporto. Se il blocco, di sezione trasversale molto grande, viene forgiato senza un livello di deformazione sufficiente, conserverà comunque gran parte della microstruttura presente nei metalli fusi nella parte centrale, mentre un successivo trattamento termico può farlo solo parzialmente. In questo caso, la forgiatura con deformazione multidirezionale, soprattutto sulla pressa da 10.000 tonnellate, contribuirà a ottenere una distribuzione più uniforme della microstruttura del materiale. In secondo luogo, offriamo diverse tipologie di acciaio. Partendo dal classico 5CrNiMo e passando per il resistente e durevole H13, il D2 resistente all'abrasione, il 718 pre-indurito e il NAK80, la gamma comprende acciai per diverse condizioni di servizio. In terzo luogo, i test vengono eseguiti internamente. Composizione, resistenza, durezza, test a ultrasuoni: tutte queste operazioni vengono eseguite durante il processo produttivo, quindi non siamo costretti ad attendere rapporti esterni.
La forgiatura, il trattamento termico e la sgrossatura vengono eseguiti nello stesso stabilimento; il controllo dimensionale rimane di competenza di un unico soggetto.
Blocchi di stampi personalizzati
Le condizioni di utilizzo degli stampi variano notevolmente. Gli stampi per la pressofusione sono soggetti a stress termico durante i cicli di lavorazione e all'erosione del metallo dovuta alla colata del metallo fuso; pertanto, la resistenza alla fatica termica è essenziale. Gli stampi sottoposti a forgiatura a caldo vengono colpiti ripetutamente dal martello e presentano usura superficiale dovuta all'attrito ad alte temperature, il che richiede una combinazione di resistenza, tenacità, capacità di non incrinarsi dopo un riscaldamento prolungato e tempra, ovvero la variazione di durezza dopo il trattamento termico finale. Nel caso degli stampi per materie plastiche, questi potrebbero non essere esposti a condizioni così severe come le loro controparti metalliche; in particolare, le parti trasparenti sono molto sensibili alle imperfezioni; pertanto, eccellenti caratteristiche di lucidatura sono indispensabili.
Nel nostro reparto di ingegneria, valuteremo insieme a voi il tipo di stampo, il materiale del pezzo e la quantità di pezzi che intendete produrre, e in base a ciò, decideremo quale tipo di acciaio e trattamento termico vi consigliamo.
Il blocco stampo in stato di pre-tempra consente ai clienti che desiderano inviare il prodotto direttamente all'officina meccanica di saltare la fase di tempra.
Blocchi ricotti, adatti ai clienti che effettuano autonomamente il trattamento termico.
Composizione chimica
| NO. | Grado | C | E | Mn | Cr | Per | P | S | In | In |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 5CrNiMo | 0,50-0,60 | ≤0,40 | 0,50-0,80 | 0,50-0,80 | 0,15-0,30 | ≤0,025 | ≤0,025 | 1,40-1,80 | / |
| 2 | H13 | 0,32-0,45 | 0,80-1,20 | 0,20-0,50 | 4,75-5,50 | 1,10-1,75 | ≤0,025 | ≤0,025 | / | 0,80-1,20 |
| 3 | D2 | 1,40-1,60 | 0,10-0,60 | 0,20-0,60 | 11.0-13.0 | 0,70-1,20 | ≤0,025 | ≤0,025 | / | 0,50-1,10 |
| 4 | 718 | 0,32-0,40 | 0,20-0,80 | 1,00-1,50 | 1,70-2,00 | 0,25-0,40 | ≤0,025 | ≤0,025 | 0,85-1,15 | / |
| 5 | 4Cr13 | 0,36-0,45 | ≤0,60 | ≤0,80 | 12.0-14.0 | / | ≤0,025 | ≤0,025 | / | / |
| 6 | 4Cr16Mo | 0,33-0,43 | ≤1,00 | ≤1,00 | 15.0-17.0 | 1.00-1.30 | ≤0,025 | ≤0,025 | / | / |
| 7 | RICERCATI 80 | 0,05-0,18 | 0,15-1,00 | 1.0-2.0 | 0,20-0,40 | 0,20-0,40 | ≤0,025 | ≤0,025 | 2,30-3,50 | / |
Proprietà meccaniche
| NO. | Grado | Durezza ricotto HB | Durezza temprata HRC | Osservazioni |
|---|---|---|---|---|
| 1 | 5CrNiMo | 197-241 | 53-58 | Acciaio per stampi per forgiatura a caldo di uso generale |
| 2 | H13 | ≤235 | ≥60 | Acciaio per stampi per lavorazioni a caldo ad elevata tenacità |
| 3 | D2 | ≤255 | ≥59 | acciaio per stampi per lavorazione a freddo ad alta resistenza all'usura |
| 4 | 718 | Pre-indurito 30-35 HRC | Durezza 35-40 HRC | acciaio per stampi in plastica pre-indurito |
| 5 | 4Cr13 | ≤201 | ≥50 | acciaio per stampi resistente alla corrosione |
| 6 | 4Cr16Mo | ≤250 | ≥49 | acciaio per stampi a specchio resistente alla corrosione |
| 7 | RICERCATI 80 | 37-43 HRC | Indurito dall'invecchiamento, non necessita di tempra | Acciaio stampato in plastica ad alto specchio |
Requisiti tecnici
La deviazione ammissibile della composizione chimica è conforme alla norma GB222-84. Il metodo di fusione è forno elettrico più raffinazione sotto vuoto, oppure raffinazione sotto vuoto più rifusione elettroslag, come specificato nel contratto. L'ispezione a ultrasuoni è conforme alla norma GB/T6402-1991. Non sono ammessi difetti densi di diametro equivalente superiore a φ2 mm. È ammesso un numero limitato di difetti sparsi, con non più di 3 di diametro equivalente compreso tra φ2 e 3 mm e solo uno di diametro compreso tra φ3 e 4 mm.


Controllo qualità verificabile
La qualità dei blocchi per stampi non è una promessa, ma un insieme di risultati misurati. Possediamo le certificazioni API Q1, API 7-1, CSSC, ISO 9001:2008 e ISO/TS29001. Il nostro laboratorio fisico-chimico di Classe II nazionale esegue prove di trazione, prove di impatto a bassa temperatura fino a -80 °C, analisi della composizione chimica, analisi della struttura metallografica, analisi delle inclusioni non metalliche, analisi granulometrica e altri controlli. I registri delle ispezioni a ultrasuoni e i rapporti fisico-chimici vengono spediti con ogni lotto. Se desiderate verificare prima di ordinare, richiedete campioni dei rapporti di ispezione o venite a visitare il laboratorio.
Garanzia e assistenza post-vendita
Ogni stampo HHF è coperto da una garanzia di 12 mesi dalla consegna, che copre i difetti di fabbricazione relativi a materiale, forgiatura e trattamento termico. I problemi riscontrati durante il periodo di garanzia vengono risolti tramite riparazione, sostituzione o accredito, secondo i termini contrattuali. Le domande tecniche ricevono risposta entro un giorno lavorativo. Per i clienti esteri che desiderano coinvolgere SGS o BV, possiamo organizzare un'ispezione congiunta.
Logistica e consegna
I blocchi stampo sono pesanti e di grandi dimensioni, quindi il trasporto richiede una pianificazione anticipata. Utilizziamo imballaggi adatti al trasporto marittimo con trattamento antiruggine sulle superfici lavorate. I punti di sollevamento e le modalità di fissaggio per i blocchi di grandi dimensioni vengono concordati con lo spedizioniere. Spediamo da Qingdao, Shanghai o Tianjin con termini FOB, CIF o DAP. Foto dell'imballaggio, registri delle misure e rapporti di ispezione vengono spediti insieme alla merce.
Termini di pagamento
Le condizioni standard prevedono un acconto del 30% per avviare la produzione e il saldo del 70% prima della consegna. I clienti di lunga data e per gli ordini ripetuti possono valutare la possibilità di una lettera di credito a vista o di un pagamento parziale contro presentazione dei documenti di spedizione. Sono accettati sia il bonifico bancario (T/T) che la lettera di credito (L/C).
Informazioni su HHF
La Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) è stata fondata nel novembre 2004 nella città di Jiyuan, provincia di Henan. L'azienda è un'impresa nazionale ad alta tecnologia. Lo stabilimento si estende su circa 150 mu (circa 140 ettari) e dispone di tre grandi linee di forgiatura a stampo aperto, costruite attorno a una pressa idraulica da 10.000 tonnellate, oltre a due linee di forgiatura a stampo, grandi centri di lavoro CNC, linee di trattamento termico e un laboratorio fisico-chimico di Classe II nazionale. La capacità produttiva annua raggiunge le 50.000 tonnellate di grandi pezzi forgiati, con singoli pezzi che superano le 30 tonnellate. I prodotti vengono esportati in Germania, Stati Uniti, Australia, India, Russia, Brasile, Sudafrica, Corea del Sud, Giappone e in oltre 20 altri paesi e regioni.

FrequenteDomande frequenti
Quanto velocemente è possibile ottenere un preventivo?
A volte, 3 giorni lavorativi sono sufficienti. Tuttavia, è necessario fornire il tipo di stampo, le dimensioni e il grado del materiale.
Come gestite la qualità?
Disponiamo di un team di controllo qualità specializzato che collabora a stretto contatto con la produzione. Verificano ogni aspetto, dalle materie prime in entrata ai prodotti spediti. L'ispezione a ultrasuoni viene eseguita secondo la norma GB/T6402-1991 e vengono effettuati anche test fisico-chimici.
Posso vedere come funziona il vostro stabilimento?
Sì, potrete venire a visitare la struttura. Il nostro personale tecnico sarà a vostra disposizione per qualsiasi chiarimento.
Qual è la stima dei tempi di produzione?
Il nostro processo produttivo si articola in diverse fasi: forgiatura, sgrossatura, trattamento termico e finitura. Un ciclo di produzione tipico richiede 45 giorni. I blocchi pre-induriti possono essere spediti prima.
Quali metodi di pagamento accettate?
L'operazione prevede un acconto del 30%, mentre il restante 70% dovrà essere versato prima della consegna effettiva della merce.
Qual è la differenza tra 5CrNiMo e H13?
L'acciaio 5CrNiMo è un acciaio per stampi da forgiatura a caldo utilizzato per diverse applicazioni, con un prezzo contenuto, adatto a lotti di piccole e medie dimensioni. L'acciaio H13 presenta una maggiore tenacità e resistenza alla fatica termica, caratteristiche che lo rendono adatto per stampi da pressofusione e forgiatura a caldo ad alto carico.
Il modello 718 è disponibile in versione pre-hard?
Sì. L'acciaio 718 viene per lo più fornito allo stato pre-indurito con una durezza che va da 30 HRC a 35 HRC, ed è quindi lavorabile direttamente senza ulteriori trattamenti termici.
I rapporti di prova sono inclusi nella consegna dei blocchi di stampo?
Certamente. Oltre alla composizione chimica e alle proprietà meccaniche, inviamo anche i referti di durezza e di ispezione a ultrasuoni.
Da quali porti effettuate le spedizioni? Qingdao, Shanghai o, in casi eccezionali, Tianjin. Possiamo operare con termini FOB, CIF e DAP.
Pronti a iniziare il vostro progetto con i blocchi da stampo?
Inviate il tipo di stampo, le dimensioni, il tipo di materiale e la quantità tramite il modulo di richiesta sottostante. Il nostro team di ingegneri lo esaminerà e vi invierà un preventivo entro tre giorni lavorativi. Se il progetto è ancora in fase iniziale e non avete ancora tutto pronto, inviateci le informazioni di cui disponete e vi aiuteremo a procedere. La scelta del materiale, le condizioni di trattamento termico e gli standard di ispezione sono tutti aspetti che possiamo discutere prima di definire le specifiche. Compilate il modulo in fondo a questa pagina e vi spiegheremo nel dettaglio cosa possiamo fare e come lo verificheremo.