Forgiature del corpo valvola HHF: acciaio MOD 4330V e requisiti meccanici
Forgiature del corpo valvola HHF: acciaio MOD 4330V e requisiti meccanici
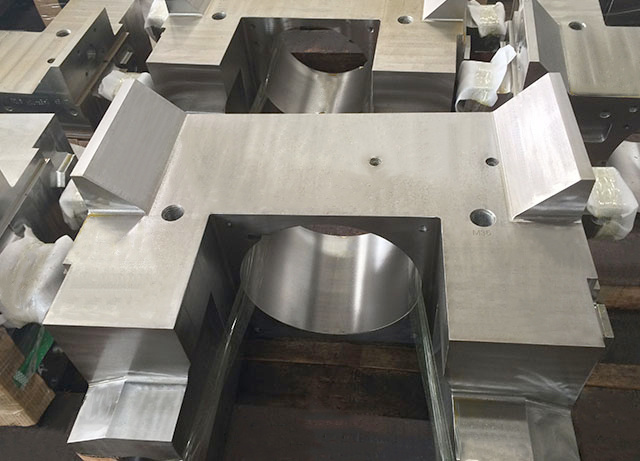
Il corpo di una valvola è molto più di un semplice alloggiamento per componenti interni. Le sue pareti, le aperture, le superfici di connessione e le cavità interne devono funzionare in sinergia come parte integrante dell'apparecchiatura assemblata. Quando il componente viene realizzato tramite forgiatura di grandi dimensioni, sia la scelta del materiale che il successivo processo di lavorazione meccanica meritano particolare attenzione.
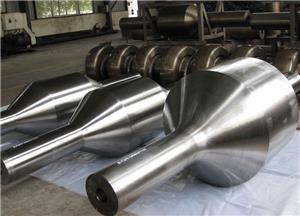
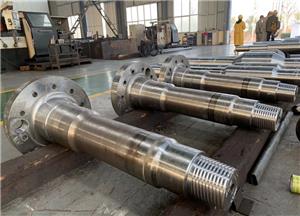
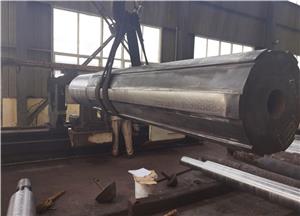
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) produce grandi pezzi forgiati di precisione per apparecchiature industriali. La sua gamma di corpi valvola comprende componenti con sezioni trasversali considerevoli e caratteristiche di lavorazione complesse. Per questo tipo di componente, è necessario definire le specifiche del materiale prima di finalizzare il processo produttivo e i requisiti di collaudo.
I dati tecnici forniti da HHF per questo corpo valvola indicano acciaio legato 4330V MOD. La composizione specificata comprende il 2,0-3,0% di nichel, lo 0,80-1,10% di cromo e lo 0,40-0,65% di molibdeno. Il vanadio è controllato entro lo 0,05-0,15%, mentre il carbonio varia dallo 0,28% allo 0,37%. I contenuti massimi di fosforo e zolfo sono entrambi dello 0,015%.
I dati relativi alla composizione forniscono i limiti rispetto ai quali è possibile verificare il materiale. Tuttavia, per un corpo valvola forgiato, la composizione chimica è solo una parte delle specifiche. È necessario considerare anche le proprietà meccaniche richieste e le condizioni del componente finito in relazione al disegno approvato e ai criteri di accettazione applicabili.
La resistenza a trazione minima indicata è di 1.033 MPa sia in direzione trasversale (T) che longitudinale (L). Il carico di snervamento minimo è di 964 MPa per entrambi gli orientamenti. Le altre proprietà riportate mostrano differenze direzionali: l'allungamento è almeno del 10,7% (T) e del 15% (L), mentre la riduzione di area è almeno del 32% (T) e del 45% (L). L'energia d'impatto specificata è di almeno 90 J in direzione trasversale e 50 J in direzione longitudinale.
In definitiva, questi valori offrono numerosi spunti di discussione al team di ingegneria e approvvigionamento in merito alle specifiche del materiale. La resistenza alla trazione e allo snervamento sono correlate a diversi tipi di comportamento meccanico, ma insieme all'allungamento, alla riduzione di area e all'energia d'impatto forniscono ulteriori dettagli. I risultati trasversali e longitudinali devono essere valutati separatamente e confrontati con i requisiti effettivi del componente in questione.
La difficoltà di lavorazione persiste anche dopo che la forgiatura ha raggiunto la forma desiderata. I corpi valvola possono presentare aperture intersecanti, zone incassate, superfici di montaggio e elementi di giunzione che devono adattarsi alle parti opposte. Oltre a considerare i requisiti del materiale e del trattamento termico, è necessario tenere conto anche delle tolleranze di lavorazione, delle precisioni dimensionali e dell'accessibilità per l'ispezione. Le misure esatte variano da un disegno di componente all'altro e in base alla sua destinazione d'uso.
HHF dispone di diverse divisioni produttive, tra cui quelle responsabili della forgiatura, del trattamento termico, delle attrezzature petrolifere, della lavorazione meccanica e della rifusione elettroslag. Inoltre, le strutture di HHF includono un laboratorio di analisi fisico-chimiche e una vasta gamma di attività di ricerca tecnica. Queste diverse operazioni consentono a HHF di eseguire efficacemente importanti lavori di forgiatura e di gestire componenti per attrezzature industriali.
Per gli acquirenti che si riforniscono di corpi valvola forgiati, una chiara specifica tecnica rappresenta un punto di partenza pratico. Il tipo di materiale, le proprietà meccaniche richieste, le dimensioni finali, l'ambito di lavorazione e la documentazione di ispezione devono essere concordati prima che un ordine entri in produzione. Ciò fornisce al produttore e all'acquirente una base comune per valutare il pezzo finito rispetto ai requisiti del progetto.